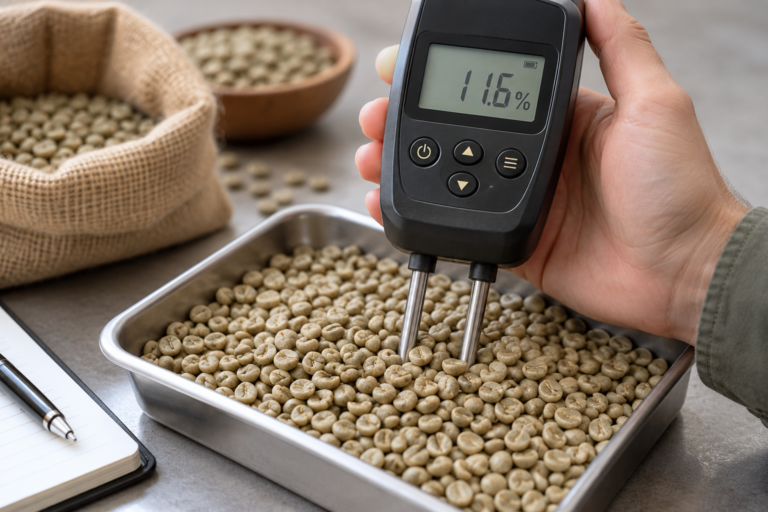
Sơ chế cà phê nhân xanh tại nhà máy
Cà phê nhân xanh vẫn cần làm sạch sơ bộ tại nhà máy. Tìm hiểu cách sàng bụi, tách dị vật và chuẩn bị hạt trước xử lý siêu âm ở LOPHA.
TÓM TẮT Hạt cà phê nhân xanh đã qua sơ chế tại vùng nguyên liệu vẫn có thể mang theo bụi, mảnh vỏ khô hoặc những tạp chất khác khi đến nhà máy. Vì vậy, trước khi xử lý chuyên sâu, nguyên liệu cần đi qua giai đoạn làm sạch sơ bộ.
1. Vì sao hạt nhân xanh vẫn cần làm sạch
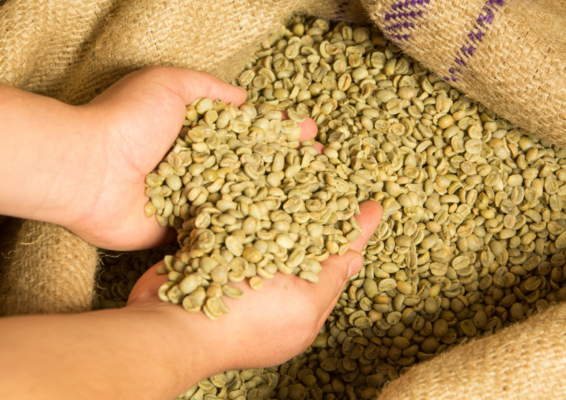
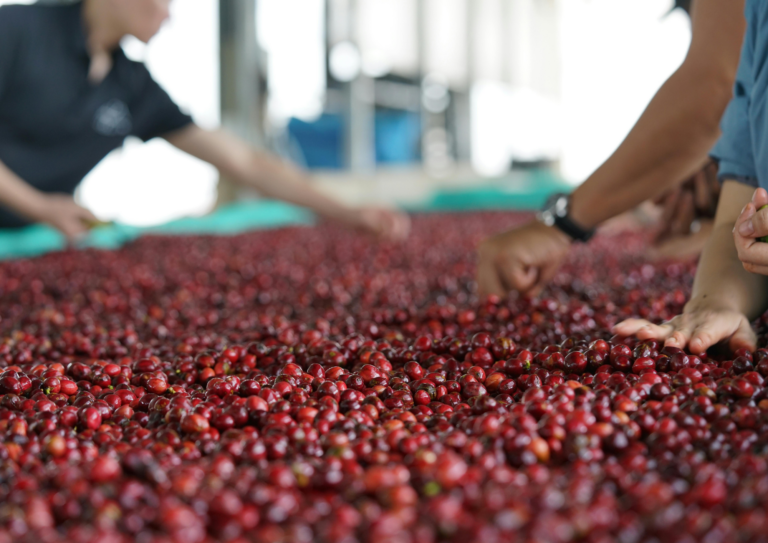
Cà phê nhân xanh là sản phẩm của chuỗi thu hoạch, tách vỏ, phơi sấy và xát vỏ. Dù đã được làm sạch ở vùng nguyên liệu, hạt vẫn có thể mang theo một lượng bụi, mảnh vỏ trấu hoặc tạp chất cơ học. Trong quá trình đóng bao, tập kết, bốc dỡ và vận chuyển, nguyên liệu còn có khả năng tiếp xúc với những nguồn vật liệu không mong muốn từ môi trường xung quanh. Vì vậy, một lô đã hoàn thành sơ chế chưa đồng nghĩa với việc có thể bỏ qua khâu làm sạch tại nhà máy.
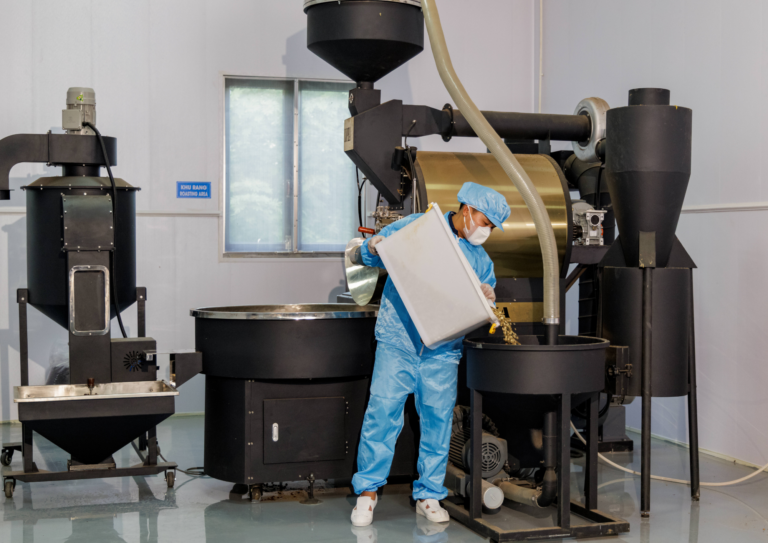
Điểm khác biệt là làm sạch sơ bộ không nhằm tái thực hiện toàn bộ công việc tại vùng trồng. Ở nhà máy, mục tiêu thường là loại bỏ những thành phần có thể gây cản trở cho thiết bị và chất lượng sản xuất: bụi rời, mảnh vật liệu nhẹ, đá nhỏ, mảnh vỏ hoặc dị vật có đặc tính khác với hạt. Công đoạn này là một bước chuẩn bị, không phải tuyên bố rằng mọi rủi ro an toàn thực phẩm đã được giải quyết.
Cần phân biệt chất lượng của hạt với độ sạch của dòng nguyên liệu. Một hạt nhân xanh có đặc tính cảm quan tốt vẫn có thể nằm trong bao lẫn tạp chất; ngược lại, hạt được sàng sạch dị vật chưa chắc đạt các tiêu chí về độ ẩm hoặc khuyết tật bên trong. Hai nhiệm vụ chọn lọc chất lượng và làm sạch sơ bộ có điểm giao nhau nhưng không thể gộp thành một thao tác duy nhất.
2. Nguồn gốc bụi và dị vật trong nguyên liệu
Tạp chất có thể xuất hiện dưới nhiều dạng và không cùng một nguồn gốc. Bụi mịn có thể đến từ bề mặt nhân xanh, từ mảnh vỏ trấu còn sót hoặc từ hoạt động di chuyển nguyên liệu khô. Lá vụn, cuống quả và mảnh thực vật nhẹ có thể tồn tại nếu phân loại ở các giai đoạn trước chưa triệt để. Trong khi đó, sỏi nhỏ hoặc các mảnh vật liệu cứng có thể lẫn từ sân phơi, khu tập kết hoặc khâu bốc dỡ.
Một số dị vật nhìn qua có kích thước tương đương hạt cà phê nên không dễ loại bỏ chỉ bằng sàng kích cỡ. Một viên đá nhỏ có thể lọt qua lỗ sàng giống nhân xanh; một mảnh vỏ nhẹ có thể khác kích thước nhưng được cuốn theo dòng hạt. Điều này lý giải vì sao nhà máy có thể cần kết hợp nhiều nguyên lý phân tách, chứ không dựa hoàn toàn vào một lưới sàng.
Bao chứa và dụng cụ vận chuyển cũng là nguồn cần lưu ý. Sợi bao, dây buộc hoặc mảnh vật liệu từ pallet hư hỏng có thể đi theo nguyên liệu nếu quy trình tiếp nhận thiếu kiểm tra. Vệ sinh khu vực nhập hàng, quản lý bao đã mở và giữ đường đi của nguyên liệu tách biệt với khu chứa phế thải có tác dụng phòng ngừa ngay từ đầu, thường hiệu quả hơn việc đợi dị vật xuất hiện tại cuối dây chuyền mới xử lý.
3. Sàng cơ học giúp loại bỏ những gì
Sàng cơ học dựa vào sự khác biệt kích thước và hình dạng của vật liệu. Khi hỗn hợp nhân xanh đi qua bề mặt có lỗ sàng thích hợp, một số thành phần có thể lọt qua trong khi những thành phần khác được giữ lại hoặc đi theo dòng riêng. Thiết bị có thể sử dụng chuyển động rung hoặc cơ cấu tương ứng để giúp nguyên liệu phân bố đều trên bề mặt phân loại.
Để sàng làm việc ổn định, lượng hạt cấp vào cần phù hợp với thiết kế. Nếu dòng nguyên liệu quá dày, một số hạt không tiếp xúc đầy đủ với mặt sàng; nếu cấp liệu không đều, hiệu quả tách có thể biến động theo thời điểm. Bởi vậy, khi thấy còn nhiều mảnh vỏ hoặc tạp chất, nguyên nhân có thể nằm ở cả tình trạng lỗ sàng, độ rung và cách cấp liệu, chứ không chỉ ở việc chọn sai kích thước mắt sàng.
Một thiết bị sàng không nhất thiết phân biệt được hạt lỗi về màu sắc với hạt đạt yêu cầu có kích thước tương tự. Những hạt đen, hạt sâu hoặc nhân có khiếm khuyết bên trong có thể cần phương pháp kiểm tra khác. Đánh giá đúng phạm vi chức năng của máy tránh tạo kỳ vọng rằng chỉ sau một lượt chạy, cà phê đã được chọn lọc toàn diện về mọi khía cạnh chất lượng.
4. Không khí và trọng lượng hỗ trợ phân loại hạt
Có những vật liệu không thể phân biệt tốt bằng kích thước nhưng lại khác nhau về khối lượng riêng hoặc khả năng bị luồng khí cuốn đi. Vì vậy, trong chế biến nông sản, các thiết bị tách dựa trên trọng lực, chuyển động khí hoặc tổ hợp nhiều nguyên lý có thể bổ sung cho sàng. Mục đích là tách những nhóm vật liệu mà một phương pháp đơn lẻ xử lý chưa hiệu quả.
Dòng khí có thể hỗ trợ loại bỏ một số thành phần nhẹ như bụi, mảnh vỏ và vật liệu có đặc tính khí động học khác với nhân xanh. Tuy nhiên, điều chỉnh khí quá mạnh có thể cuốn theo những hạt nhỏ hoặc nguyên liệu có trạng thái nhẹ hơn, làm tăng hao hụt. Điều chỉnh quá yếu lại khiến tạp chất còn lại trong dòng sản phẩm. Hiệu quả cần được đánh giá qua nguyên liệu đầu ra và lượng vật liệu bị loại, không chỉ qua cảm giác hệ thống hút hoạt động mạnh.
Tương tự, thiết bị tách vật liệu nặng cần phù hợp với đặc điểm của lô hạt. Nếu nguyên liệu đầu vào biến động về kích cỡ và khối lượng, điều kiện hoạt động có thể cần kiểm tra để tránh nhầm hạt tốt với dị vật. Bản chất của phân tách vật lý là dựa trên khác biệt giữa các nhóm vật liệu; khi khác biệt quá nhỏ, không thể hứa hẹn hiệu quả tuyệt đối.
5. Dị vật kim loại cần được kiểm soát riêng
Ngoài bụi và đá, nguyên liệu có thể gặp nguy cơ lẫn mảnh kim loại từ dụng cụ, thiết bị hoặc hoạt động vận chuyển. Đây là nhóm dị vật cần quan tâm vì có thể ảnh hưởng đến thiết bị chế biến và chất lượng sản phẩm. Tuy nhiên, không phải mọi kim loại đều có tính chất giống nhau, nên khả năng tách còn phụ thuộc loại vật liệu.
Nam châm có thể hỗ trợ giữ lại những mảnh vật liệu sắt từ trong phạm vi thiết kế của thiết bị. Nhưng nam châm không thay thế hoàn toàn các phương pháp phát hiện hoặc kiểm soát dị vật khác. Các loại thép không gỉ và kim loại màu có đặc tính từ khác nhau, vì vậy cần đánh giá đúng khả năng của từng giải pháp.
Vấn đề thường gặp là chỉ chú ý đến việc lắp một thiết bị mà quên kiểm tra tình trạng sử dụng. Một bộ phận bám đầy tạp chất, không được vệ sinh hoặc đặt không phù hợp với dòng nguyên liệu sẽ khó hoạt động như mong muốn. Tương tự, nếu máy móc có chi tiết xuống cấp, việc sàng sau đó không thể thay thế cho bảo trì phòng ngừa.
Chất lượng cà phê không được bảo vệ chỉ bởi một khâu cuối cùng. Hạn chế dị vật từ nguồn, giữ thiết bị trong trạng thái phù hợp và kiểm tra đầu ra của công đoạn đều cần được xem xét cùng nhau. Đó là cách giảm rủi ro mà không phụ thuộc vào một công cụ đơn lẻ.
6. Vệ sinh thiết bị giúp ngăn tái nhiễm
Máy làm sạch chỉ phát huy ý nghĩa khi chính máy và khu vực tiếp xúc với nguyên liệu được quản lý tốt. Bụi tích tụ, phần nguyên liệu mắc kẹt từ lô trước hoặc thùng chứa tạp chất không được thu gom kịp thời có thể trở thành nguồn gây nhiễm chéo. Một hệ thống đã loại bụi khỏi hạt ở đầu dây chuyền nhưng lại để bụi quay trở lại ở điểm tiếp theo sẽ làm giảm hiệu quả kiểm soát.
Trước khi vận hành, cần quan sát tình trạng khu vực cấp liệu, đường chuyển hạt, sàng, đường hút và khu vực chứa phần bị loại. Khi thay đổi lô nguyên liệu, việc kiểm tra vật liệu còn sót có ý nghĩa đối với khả năng truy xuất. Nếu phần hạt của lô trước tiếp tục đi vào lô mới mà không được nhận diện, dữ liệu về số lượng và chất lượng từng lô có thể trở nên thiếu nhất quán.
Khu vực thu gom tạp chất cũng cần được tổ chức rõ ràng. Vật liệu đã tách khỏi hạt không nên được đặt tại vị trí dễ quay lại dòng nguyên liệu do gió, thao tác bốc dỡ hoặc vệ sinh sai cách. Những biện pháp quản lý không nhất thiết phức tạp về mặt thiết bị, nhưng đòi hỏi thói quen kiểm tra và kỷ luật vận hành ổn định.
7. Khác biệt giữa sơ chế cơ học và công nghệ siêu âm

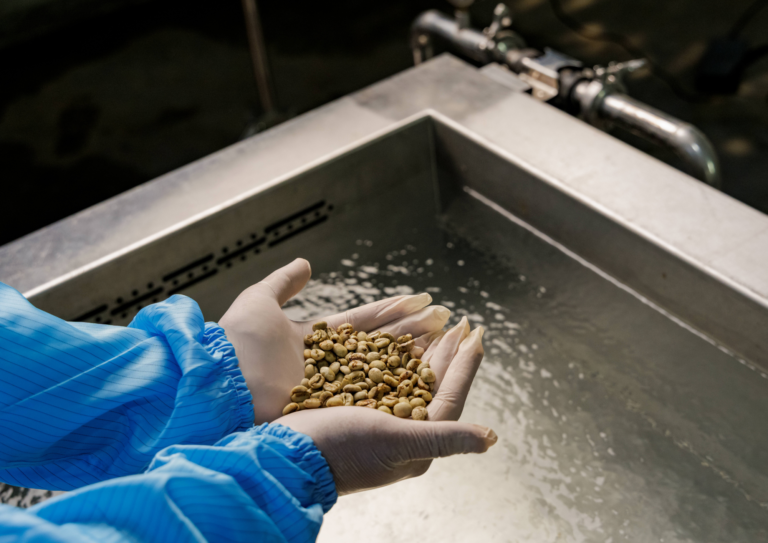
Làm sạch sơ bộ chủ yếu tác động lên dòng nguyên liệu thông qua các đặc tính vật lý như kích thước, khối lượng, độ nhẹ và khả năng phân tách cơ học. Công nghệ siêu âm lại khai thác tác động của sóng âm trong môi trường nước, bao gồm hiện tượng cavitation, để hỗ trợ làm bong những chất bám trên bề mặt hạt trong điều kiện xử lý phù hợp.
Hai phương pháp không nhất thiết cạnh tranh với nhau. Nếu nguyên liệu còn nhiều mảnh vỏ lớn hoặc sỏi, việc loại bỏ trước bằng phương pháp cơ học giúp bước xử lý sau tập trung vào mục tiêu phù hợp hơn. Ngược lại, siêu âm không phải cách thay thế hiệu quả cho mọi thao tác phân loại kích thước hoặc loại bỏ vật cứng có thể tách ngay ở đầu dây chuyền. Mỗi công đoạn được đặt ở vị trí tương ứng với bản chất công việc.
Cũng vì vậy, không nên đánh đồng “đã sàng sạch” với “đã kiểm định an toàn”. Các mối nguy hóa học, vi sinh hoặc những chỉ tiêu yêu cầu xét nghiệm cần được đánh giá bằng kế hoạch kiểm soát riêng. Sàng và làm sạch sơ bộ tạo ra điều kiện thuận lợi cho sản xuất, nhưng không tự động chứng minh mọi kết quả kiểm nghiệm của thành phẩm.
8. Làm sạch ban đầu để chuẩn bị xử lý chuyên sâu
Làm sạch cơ học là phần chuẩn bị quan trọng trước những bước xử lý sâu hơn. Sàng, dòng khí và hoạt động vệ sinh có vai trò riêng, nhưng không phương pháp nào có thể tự mình bảo đảm mọi khía cạnh chất lượng. Trong quy trình sản xuất cà phê LOPHA, mỗi công đoạn làm sạch được bố trí theo một mục đích riêng.